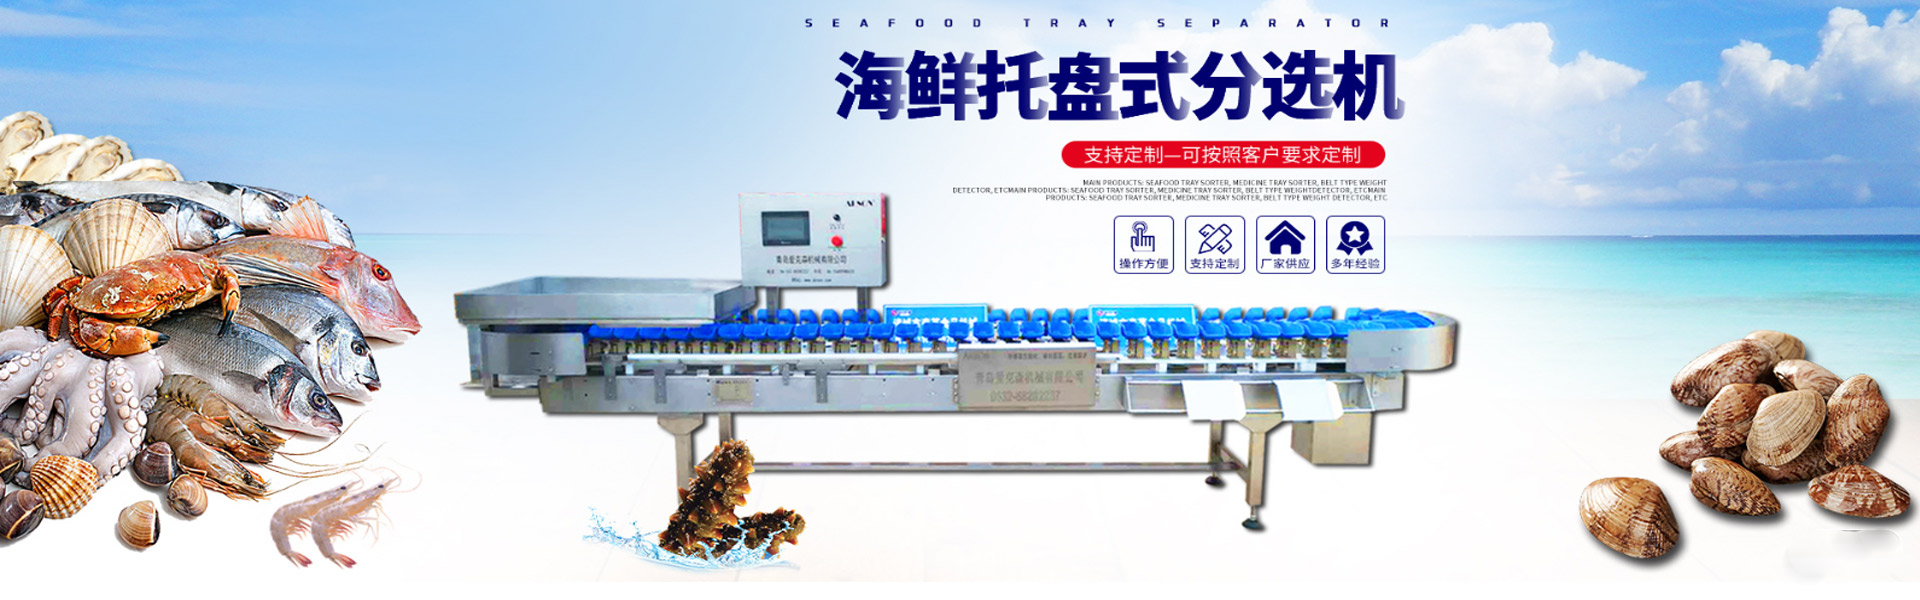
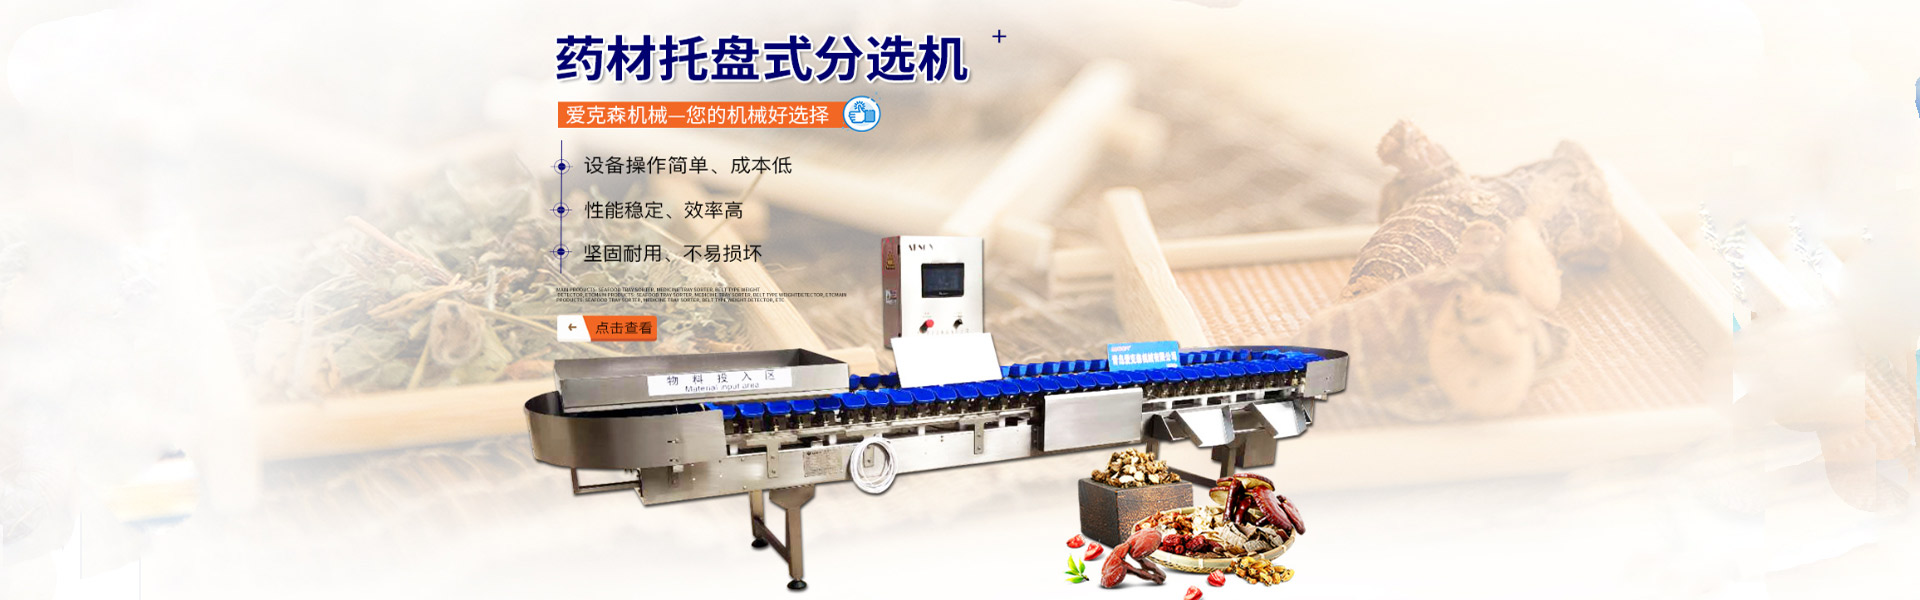
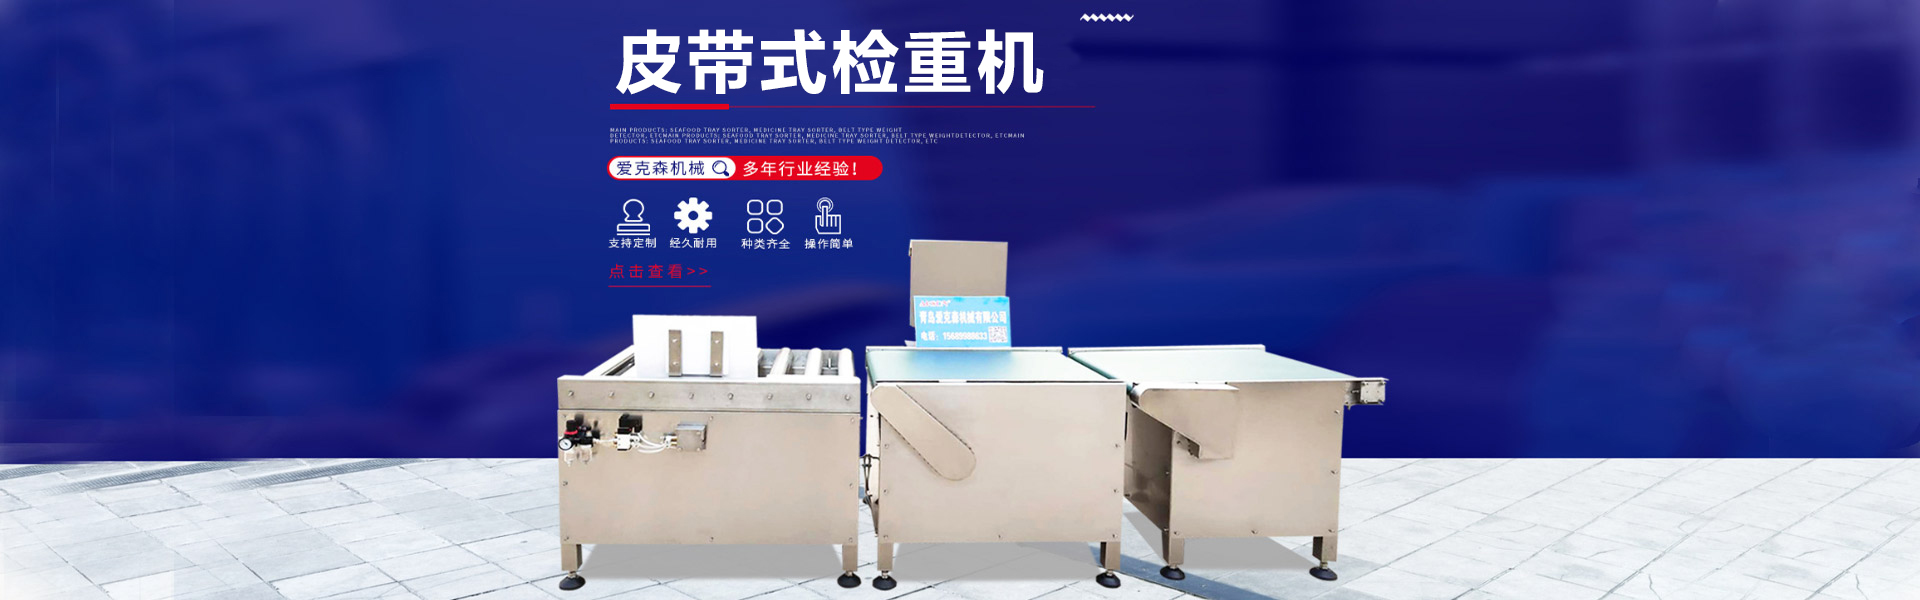
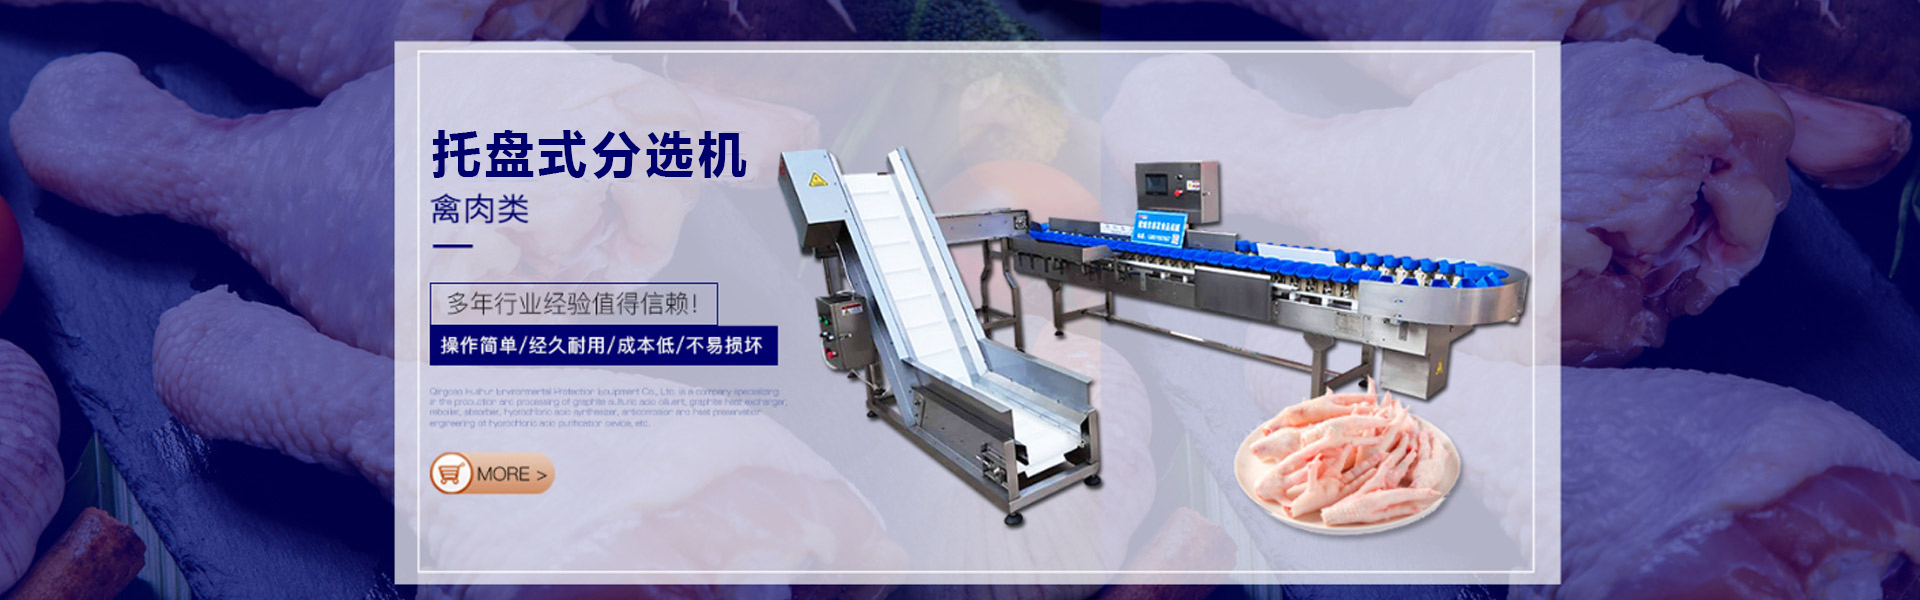
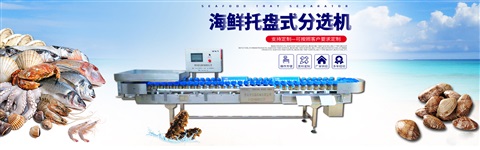
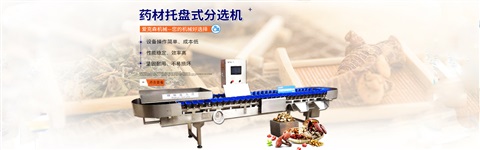
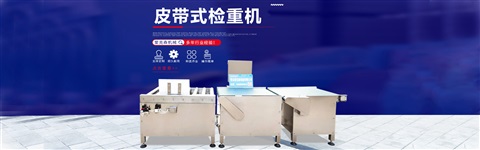
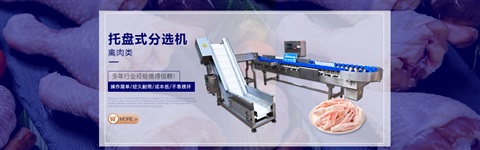

全自动鸡蛋分级机:包括彼此相连的入料机构,能够对入料机构内进行观察的观察机构,以对鸡蛋进行喷水处理的喷水机构,以对鸡蛋表面进行清洗的清洗机构,具有冷风机的风干机构,具有热风机的烘干机构,以根据鸡蛋不同大小来进行分拣的称重分拣机构,对包装鸡蛋的蛋盒进行封口的封口机构及对封口的鸡蛋进行装运的收蛋装置,所述全自动鸡蛋分级机可提高工作效率,落蛋可靠性和方便包装,给企业的生产带来了很大的便利,满足了企业正常生产的需要.


分选秤优势:
1、称重分选技术:国内分选精度±0.05g,分选速度300次/分钟。
2、准确产品分选功能:的数字式称重单元与零点自动分析、提供生产趋势反馈信号,调整上游包装机包装精度,降低成本。
3、强大数据追溯功能:不合格产品查询打印,分选过程可生成柱状图、产量图等统计图表,内置数据传输系统,便于生产控制。
4、国内市场占有率:无论是行业应用范围还是客户群体,东莞善安始终保持行业,拥有的应用经验与技术积累。
5、综合运行良率:称重检测分选动作灵活度业界,运行稳定,带断电数据储存与故障自检报警功能。
6、人性化设计易操作:10寸彩色触控屏操作界面,可预存100个品种数,分选切换灵活,实现不停机切换产品;模块化设计,输送带采用搭扣设计,检修清洁方便。
7、国内分流剔除装置,防止产品在分选过程中倒下而洒出物料,保证检测物的完整性。
8、深度开发定制,配套集成能力:能满足不同产品、不同环境要求定制各类适用方案,对接金属检测机,包装机等设备。



 在线客服
 15689988633
 532013688@qq.com


